Una verdad que no muchos toman en cuenta es que las empresas que trabajan con botellas de vidrio pueden enfrentar dificultades cuando el proceso de inducción no genera una adherencia uniforme. Los sellados incompletos pueden ocasionar fugas, comprometer la conservación del contenido y generar pérdidas durante la producción. Por esta razón, el uso de liners de inducción para botellas de vidrio compatibles con las características del envase constituye una decisión importante dentro del proceso de envasado. A continuación, te explicamos cómo identificar las principales causas de un sellado incompleto y qué medidas implementar para prevenirlo.
¿Por qué se producen sellados incompletos en las botellas de vidrio?
El sellado por inducción utiliza un campo electromagnético que genera calor en la lámina conductora del liner. Esta energía permite activar una capa termosellable que, cuando es compatible con la superficie del envase, puede formar una unión alrededor de la boca de la botella. Para obtener un resultado uniforme, es necesario que el liner mantenga contacto con el borde del recipiente y reciba la energía adecuada durante el proceso. Cuando alguna de estas condiciones presenta irregularidades, pueden aparecer zonas sin adherencia o sellos con resistencia insuficiente.
Entre las causas más habituales se encuentran la presión inadecuada de la tapa, la presencia de residuos sobre la boca del envase, las variaciones en la velocidad de producción y los problemas de compatibilidad entre materiales. También pueden influir las diferencias dimensionales entre botellas o tapas utilizadas dentro de una misma línea. Identificar estas variables permite realizar correcciones específicas, evitando modificar innecesariamente todos los parámetros del equipo.
Importancia de seleccionar liners compatibles con el vidrio
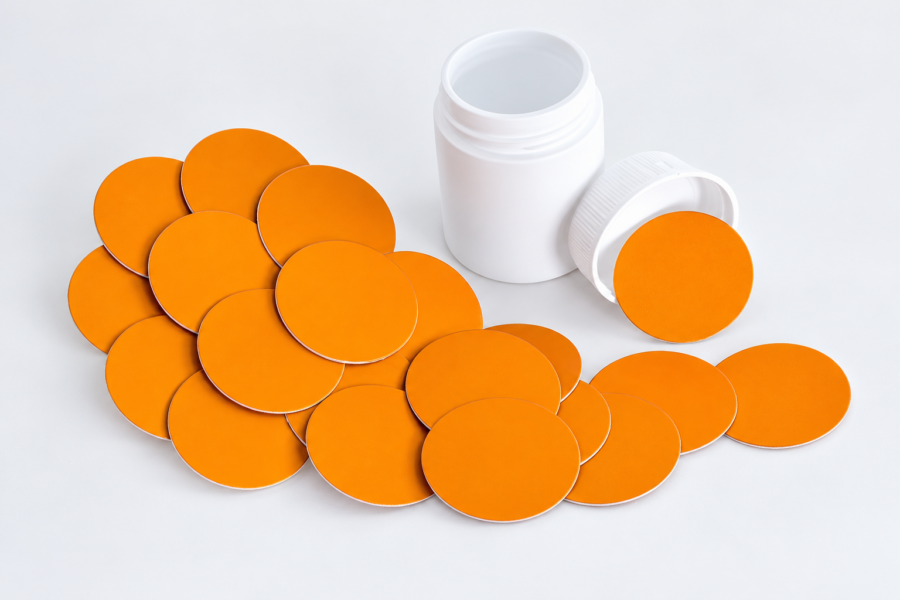
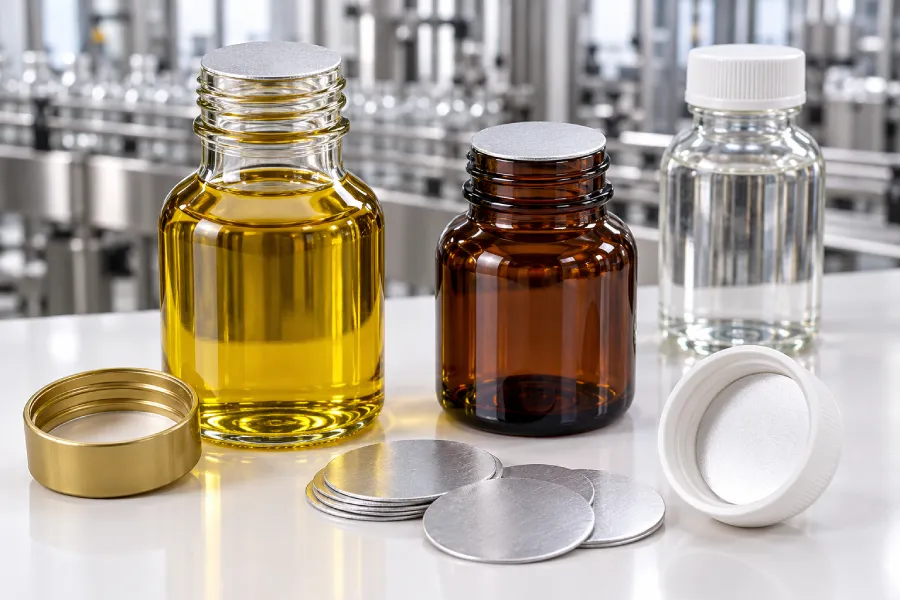
Uno de los primeros aspectos que deben evaluarse para prevenir fallas es la compatibilidad entre el liner, la tapa y el material del recipiente. Aunque el vidrio presenta una superficie generalmente estable, esto no significa que cualquier revestimiento de inducción pueda generar una adherencia apropiada. Los liners de inducción para botellas de vidrio deben contar con una estructura termosellable formulada para trabajar con este tipo de material. Asimismo, sus dimensiones deben corresponder al diámetro interior de la tapa y a la superficie de contacto de la botella.
En Salmaplast comercializamos liners de inducción de doble estructura universal, compatibles con diferentes materiales de envases, incluido el vidrio. Estos productos presentan una configuración de dos piezas, con una estructura separable y sellado pelable, y pueden suministrarse en diámetros de 15 a 120 milímetros, según los requerimientos del cliente. La selección debe considerar también las características del producto envasado, especialmente cuando contiene aceites, componentes químicos o sustancias que requieren una solución específica de sellado.
¿Cómo influye la presión de la tapa en la calidad del sellado?
La presión ejercida por la tapa es uno de los factores que más influyen en la formación de un sello uniforme. Durante el proceso de inducción, el liner necesita mantenerse en contacto con la superficie de la boca para que la capa termosellable pueda adherirse correctamente. Cuando la tapa se encuentra demasiado suelta, pueden aparecer espacios entre el liner y determinadas zonas del recipiente. Esta situación dificulta la formación de una unión continua y puede ocasionar sellados parciales. Para prevenir estas situaciones, las empresas deben establecer parámetros de torque apropiados para cada combinación de envase y tapa. También conviene verificar periódicamente el funcionamiento de las máquinas tapadoras, especialmente cuando trabajan de manera automática.
¿Cómo configurar correctamente los equipos de sellado por inducción?
La configuración de la maquinaria es determinante para obtener resultados consistentes. Cuando se utilizan liners de inducción para botellas de vidrio, es necesario coordinar la potencia del equipo, la velocidad de desplazamiento y la posición del cabezal de inducción. Una potencia insuficiente puede impedir que la capa termosellable alcance las condiciones necesarias para formar una unión adecuada. Asimismo, cuando las botellas avanzan demasiado rápido, el tiempo de exposición puede resultar insuficiente.
Sin embargo, aumentar excesivamente la energía tampoco garantiza mejores resultados. Un calentamiento elevado puede producir deformaciones, deterioro del liner o alteraciones que afecten su desempeño. La distancia entre el cabezal y la tapa también debe mantenerse dentro de los parámetros recomendados por el fabricante del equipo. Las diferencias de altura o una alineación incorrecta pueden ocasionar una distribución irregular de la energía. Por ello, resulta recomendable validar una combinación de parámetros que permita obtener sellados uniformes sin producir sobrecalentamiento.
¿Qué controles de calidad permiten identificar sellados incompletos?
Las inspecciones durante la producción ayudan a detectar problemas antes de que los productos sean almacenados o distribuidos. Para conseguir resultados confiables, es importante establecer controles en diferentes momentos del proceso. Estas evaluaciones deben realizarse después del tiempo de enfriamiento establecido para el sistema de sellado, ya que una inspección prematura podría proporcionar resultados poco representativos.
Entre las verificaciones más relevantes se encuentran:
- Inspección visual: permite identificar arrugas excesivas, deterioro del material y zonas con apariencia irregular.
- Pruebas de adherencia: ayudan a comprobar si el liner mantiene una unión uniforme con la boca del envase.
- Pruebas de fugas: permiten evaluar la integridad del cierre mediante procedimientos apropiados para el producto.
- Control del torque: verifica que las tapas se coloquen con una fuerza consistente.
- Muestreo por lotes: facilita detectar variaciones entre diferentes momentos de producción.
¿Cómo reducir los desperdicios ocasionados por fallas de sellado?
Una primera medida consiste en mantener procedimientos estandarizados para el llenado, tapado y sellado. Cuando cada etapa funciona bajo parámetros definidos, resulta más sencillo reconocer cualquier desviación. También conviene capacitar al personal encargado de la maquinaria para identificar señales de fallas, como cambios en la apariencia del liner o variaciones en la resistencia de adherencia. El mantenimiento preventivo de las selladoras, transportadores y equipos de tapado contribuye a reducir problemas relacionados con desalineaciones o funcionamiento irregular. Por último, el control del inventario permite asegurar que los liners se almacenen adecuadamente. En el caso de los productos de doble estructura universal de Salmaplast, se recomienda conservarlos en bolsas plásticas cerradas, a temperaturas de 15 °C a 30 °C y humedad relativa entre 35 % y 60 %.
En conclusión
Prevenir los sellados incompletos requiere controlar diferentes variables durante el proceso de envasado. Establecer inspecciones periódicas permite detectar fallas y reducir pérdidas operativas. Por esta razón, elegir liners de inducción para botellas de vidrio adecuados y validar su aplicación resulta fundamental para mantener cierres uniformes y confiables. En Salmaplast ofrecemos soluciones de sellado para diferentes sectores industriales. Conócenos dando Clic Aquí. También puedes hacerlo llamando al número +51 998 149 341 o dejándonos un mensaje al correo electrónico ventas@salmaplastperu.com. Visítanos en Av. Los Eucaliptos, 371, Lurín // Parque Industrial, Los Eucaliptos.